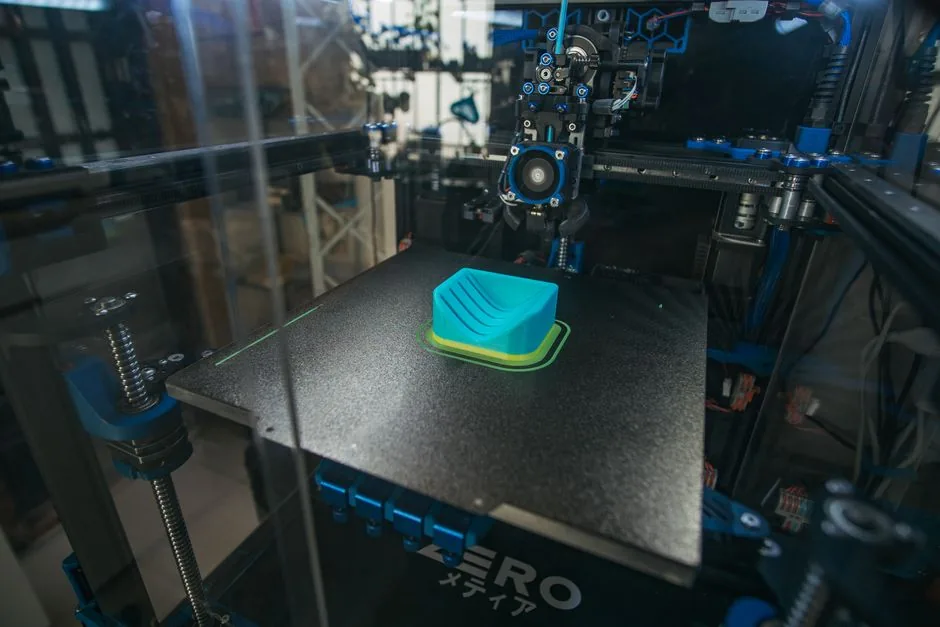
El volumen de impresión es la caja invisible dentro de la que la máquina puede trabajar. Se da en tres medidas (ancho, fondo y alto) y marca el tamaño máximo de una pieza entera, de una sola tirada. Suena a dato aburrido de ficha, pero es el que decide, más que ningún otro, si vas a imprimir cómodo o peleando con cortes, pegados y recolocaciones.
La trampa está en pensar en grande por si acaso. Una máquina con cama enorme ocupa un mueble, calienta más despacio, cuesta más de nivelar y, si imprimes piezas pequeñas, tarda lo mismo que una mediana haciendo lo mismo. Pero quedarte corto también se paga: cada pieza que no cabe entera son dos impresiones, dos superficies de unión y una junta que casi siempre se ve.
Qué significa el volumen que viene en la ficha
Los fabricantes dan tres números del tipo 220 × 220 × 250 mm. El primero y el segundo son la cama; el tercero, lo que sube el cabezal. Entre unas marcas y otras cambia cómo se mide ese margen. Dos avisos antes de fiarte del número a pelo:
- El volumen útil suele ser algo menor que el nominal. Los clips de la cama, los topes y la propia boquilla rozan los bordes si apuras.
- En altura, la pieza no puede llegar al techo: necesita margen para el ventilador del cabezal y para el raft o la falda inicial.
- En resina pasa algo distinto: la pieza suele ir inclinada sobre la plataforma, así que el alto manda más que el ancho de la cuba. Para entender por qué una tecnología prefiere piezas pequeñas y detalladas y la otra piezas grandes y bastas, te sirve esta comparación entre FDM y resina.
Piensa en la pieza más grande que harás de verdad
El error habitual es dimensionar por la pieza soñada: "y si algún día imprimo un casco". Mira las últimas veinte cosas que has descargado o pensado hacer y quédate con la más grande que aparezca con cierta frecuencia. Esa es tu medida de referencia. Un salto puntual, uno al año, se resuelve partiendo la pieza; no vale la pena cargar con una máquina enorme para dos impresiones.
Mide también en diagonal. Una cama cuadrada de 220 mm admite piezas de hasta unos 300 mm si las colocas en diagonal, siempre que no choquen con los clips. Es un recurso válido para una pieza que se sale por poco.
Tamaños orientativos según lo que vayas a hacer
Esto es una guía gruesa, no una regla. Depende de cómo oriantes la pieza y de si imprimes de una o por partes.
- Miniaturas, joyería, llaveros, piezas de recambio pequeñas, engranajes. Con 180 × 180 × 180 mm vas sobrado. En resina, una cuba modesta rinde de sobra y encima te da detalle fino.
- Figuras medianas, cajas, soportes de escritorio, piezas funcionales de casa, prototipos de producto. El estándar de 220 × 220 × 250 mm cubre casi todo. Es el tamaño con más máquinas y más repuestos.
- Cascos, máscaras, piezas de cosplay, carcasas grandes, utillaje. A partir de 250 × 250 × 300 mm empiezas a imprimir enteras cosas que antes partías. Un casco medio se suele hacer en dos o tres trozos aun así.
- Piezas de bricolaje grande, maceteros, moldes, repuestos de electrodomésticos voluminosos. Camas de 300 × 300 mm o más. Ten en cuenta que a esos tamaños el alabeo del material y los problemas de adherencia se multiplican.
Si no sabes todavía qué vas a imprimir, lo prudente es tirar al estándar. Es donde más modelos de impresora hay y donde encontrarás más piezas pensadas para esa medida.
Partir la pieza no es rendirse
Imprimir una cosa grande en trozos y pegarla después es una técnica, no un apaño. Tiene ventajas reales: cada trozo se orienta a conveniencia para que las caras bonitas no lleven soportes, se reduce el riesgo de un fallo a mitad de impresión de veinte horas y, si algo sale mal, repites un trozo pequeño en vez de tirar la pieza entera.
Lo que exige es diseñar la unión: machihembrados, imanes embebidos, pasadores. Si la junta queda a la vista, lijar y masillar. Para piezas con riesgo de que el trozo grande se levante por una esquina a mitad de camino, mejor dividir: entenderás por qué si le has echado un ojo a lo que pasa cuando una pieza se despega de la cama.
Lo que cambia al subir de tamaño
Una cama grande no es una cama pequeña agrandada. Al crecer, aparecen efectos que conviene saber antes de encargar la máquina:
- Tiempo de calentamiento. Una cama de 300 mm tarda bastante más en llegar a temperatura y la gasta más estando en marcha.
- Nivelado. Cuanto más superficie, más difícil que esté plana en todos los puntos. Las camas grandes casi obligan a nivelador automático y, aun así, se agradece repasar a mano de vez en cuando: tienes el procedimiento en la guía de nivelado.
- Rigidez de la estructura. A más recorrido del cabezal, más vibración si el chasis no acompaña. En máquinas grandes baratas aparece el llamado "ringing" (ecos del detalle en las paredes).
- Contracción del material. Una pieza larga de ABS encoge más que una corta y las esquinas se despegan antes. Para piezas grandes, PLA y PETG dan menos sustos; en la nota sobre qué filamento usar según la pieza está el porqué de cada uno.
- Tiempos de impresión. Doblar lado no dobla el tiempo: lo multiplica por bastante más, porque crece el volumen al cubo. Una pieza que llena una cama de 300 puede estar un día entero en marcha.
Para no eternizar esas impresiones conviene subir el grosor por pasada dentro de lo razonable; en la guía sobre altura de capa tienes la relación entre acabado y tiempo.
El alto también cuenta, y a veces más
El eje Z también limita, no solo la cama. Para figuras verticales (bustos, jarrones, maquetas de edificios) el alto es lo que te frena, no el ancho. 250 mm de altura se quedan cortos para una figura humana a escala razonable; 300-400 ya dan juego. Ojo: a más altura, más tiempo expuesta la pieza a corrientes de aire y a cualquier fallo. Las impresiones muy altas se benefician de una máquina cerrada, aunque sea con PLA.
En tiradas tan largas, un fallo de extrusión arruina horas de trabajo; ajustar bien el calor según el material evita la mitad de esos sustos, y en esta guía sobre temperatura por filamento están los rangos.
Boquilla, detalle y tamaño van juntos
Una pieza grande impresa con boquilla fina es una tortura: tardas mucho más para un detalle que, a esa escala, nadie va a mirar de cerca. Al revés, una miniatura con boquilla gorda pierde todo lo que la hace interesante. Si vas a tirar a piezas grandes, cuenta con cambiar a una boquilla de más diámetro para los trabajos bastos; en la nota sobre tamaños de boquilla está la relación entre diámetro, detalle y velocidad.
Cambiar de diámetro a menudo saca a la luz atascos acumulados: antes de echarle la culpa a la máquina, repasa cómo limpiar la boquilla cuando empieza a extruir mal.
Qué mirar en la ficha, más allá del número
- Volumen útil frente a nominal. Algunos fabricantes dan el máximo teórico y otros descuentan ya los márgenes. Mira si lo aclaran.
- Tipo de cama. En camas grandes, el vidrio pesa mucho y tarda en calentar; las de aluminio con recubrimiento aguantan mejor la planitud.
- Chasis. Doble husillo en Z si el alto es generoso; perfiles gruesos si la cama pasa de 250 mm.
- Hueco en casa. La máquina ocupa bastante más que su volumen de impresión: suma espacio para bobina, cables y para abrir la tapa. Y acceso para sacar la pieza sin golpearla con la boquilla.
Si todavía dudas entre dos tamaños, quédate con el que cubra tu pieza habitual con margen de un dedo por lado, no con el que la meta justa. Si vas a tener la bobina fuera varios días entre impresión e impresión, conviene mirar cómo guardar el filamento para que no coja humedad. Ese margen te lo comerán tarde o temprano la falda, un clip o un soporte que no habías previsto.