La temperatura del hotend es, junto con la velocidad y la refrigeración, lo que decide si una pieza sale limpia o con hilos, grumos y capas que se despegan al mínimo golpe. No hay un número mágico para cada material: cada bobina tiene su propio rango, y dentro de ese rango influyen el diámetro de la boquilla, la velocidad a la que estés empujando el plástico y hasta la corriente de aire que entra por la ventana. Por eso conviene entender qué pasa dentro del fusor y aprender a leer lo que la pieza te está contando.
Qué ocurre dentro de la boquilla
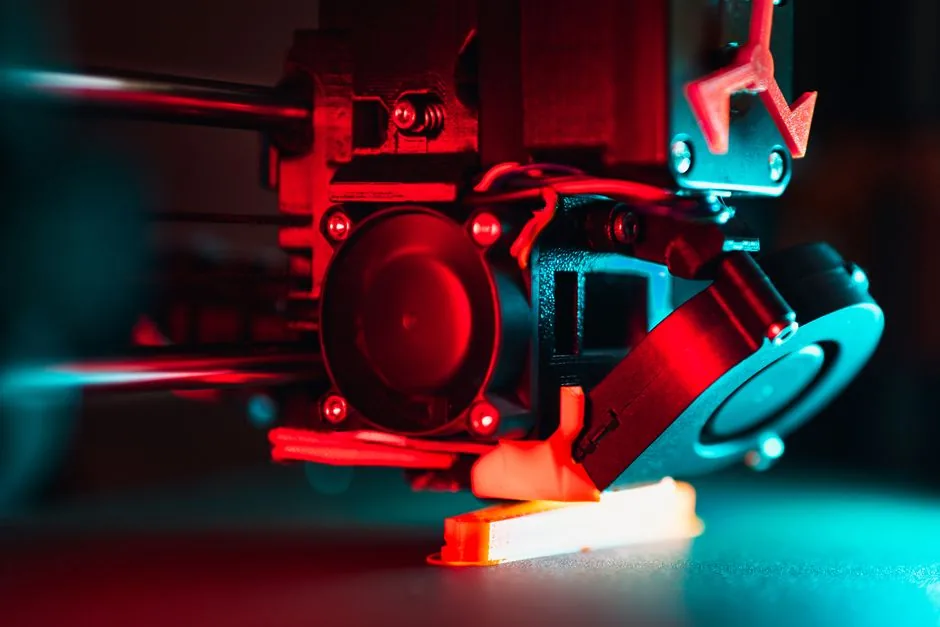
El filamento entra sólido, atraviesa una zona caliente y sale fluido por un agujero pequeño. Si el plástico no llega a su temperatura de trabajo, el extrusor empuja contra una masa demasiado espesa: oirás clicks, verás infraextrusión (capas con huecos, paredes finas) y las capas no se soldarán entre sí. Si te pasas por arriba, el plástico se vuelve casi agua: gotea cuando el cabezal viaja sin extruir, deja hilos de telaraña entre piezas, los detalles se redondean y, en casos feos, aparecen burbujas por humedad que explotan en la punta.
El rango que marca el fabricante en la etiqueta de la bobina es el punto de partida honesto. Dentro de ese rango, imprime más caliente si vas rápido o con una boquilla grande (hay que fundir más plástico por segundo) y más frío si vas despacio, imprimes capas finas o quieres detalles muy marcados.
PLA, PETG y ABS: rangos y manías de cada uno
El PLA es el fácil. Funde pronto, no apesta y perdona casi todo. Suele moverse en una franja relativamente baja dentro de los termoplásticos habituales. Pide ventilador al máximo desde la segunda capa: enfriarlo rápido es lo que da los detalles afilados y los puentes que no caen. Cama templada, poco más. Si te sale brillante y chicloso en vez de mate, probablemente vas demasiado caliente.
El PETG trabaja más caliente que el PLA y es el rey de los hilos. Es un plástico más pegajoso en estado fundido, con lo que al retraer no se corta limpio y deja telarañas por toda la pieza. Aquí la temperatura importa: bajar unos grados dentro del rango reduce el stringing una barbaridad. También aguanta menos ventilador: si lo enfrías a tope, las capas no se sueldan y la pieza se parte entre capas al apretar un tornillo. Un 30–50% de ventilador suele ser el equilibrio. Y ojo con la primera capa: pega demasiado al cristal y arranca trozos si no has preparado la superficie.
El ABS es otro mundo. Pide temperaturas más altas, cama caliente de verdad y, sobre todo, estar encerrado. Suelta humos y olores (estireno) durante la impresión: imprime en una sala ventilada o con la máquina cerrada y con salida de humos, y no te quedes al lado durante horas. Sin cámara cerrada, la corriente de aire enfría los bordes de la pieza antes de tiempo y se te despega por las esquinas o se agrieta entre capas (warping y delaminación). El ventilador de capa, con ABS, va apagado o casi. Si tu máquina es abierta y no puedes meterla en una caja, probablemente te lleves menos disgustos imprimiendo en PETG. Para elegir material según lo que vayas a imprimir viene bien repasar qué filamento usar según la pieza.
Cómo encontrar la temperatura buena de una bobina concreta
Aunque dos bobinas pongan «PLA» en la etiqueta, pueden pedir ocho o diez grados de diferencia. Cambia el fabricante, cambian los aditivos, cambia el color (los pigmentos negros y los blancos no se portan igual) y cambia la hora del día si hace frío en el taller. La forma seria de calibrar es imprimir una torre de temperatura: una pieza alargada que va bajando la temperatura cada cierto número de milímetros. Al terminar, miras cada tramo con lupa y con las uñas:
- Busca el tramo con menos hilos entre torres.
- Mira que los voladizos no se descuelguen y los puentes queden tensos.
- Prueba a partir una capa con la mano: si se separa limpia, vas frío; si cuesta y rompe el material, vas bien.
- Fíjate en el acabado lateral: liso es buena señal, mate con marcas feas suele ser falta de calor.
Normalmente aciertas con el tramo más frío que todavía da buena adherencia entre capas. Ese es tu número para esa bobina, a esa velocidad y con esa boquilla. Si luego cambias cualquiera de las tres cosas, toca repetir. Por cierto, si estás usando una boquilla distinta de la de serie, en la guía sobre qué tamaño de boquilla elegir se ve por qué una de 0,6 pide más grados que una de 0,4 a la misma velocidad.
Leer los síntomas de la pieza
Antes de tocar el slicer, mira el resultado. La pieza te dice lo que le pasa:
- Hilos finos entre piezas o entre torres: casi siempre, demasiada temperatura; a veces, retracción corta. Baja de cinco en cinco grados.
- Capas que se separan al doblar la pieza: te falta calor, el plástico no se está soldando a la capa de abajo. Sube.
- Grumos, blobs y manchas sobre superficies lisas: suele ser exceso de temperatura combinado con poca retracción.
- Agujeros y rayas en las paredes, extrusor que hace clic: infraextrusión, el plástico no fluye. Sube temperatura o baja velocidad.
- Pequeñas burbujas que explotan en la punta y acabado rugoso con olor raro: filamento con humedad, no es temperatura. Hay que secarlo y guardarlo seco.
- Esquinas que se levantan de la cama: aquí la temperatura del hotend pinta menos; mira la cama, la corriente de aire y lo que cuenta la guía sobre despegues.
- Voladizos caídos y detalles redondeados: demasiada temperatura y/o poco ventilador en PLA; en PETG, baja despacio porque el ventilador tiene su límite.
Primera capa y cama
La temperatura de la primera capa suele ser un par de grados mayor que la del resto: el plástico tiene que extenderse y pegarse a una superficie que, aunque caliente, está más fría que el hotend. La cama también tiene su número por material: templada para PLA, bastante caliente para PETG y mucho más para ABS. Si subes la cama por encima de lo razonable, la base de la pieza se aplasta y pierdes la geometría de las primeras capas (efecto «pata de elefante»); si te quedas corto, se despega. Para que la boquilla deje esa primera capa a la distancia correcta, el nivelado tiene que estar al día: la rutina para hacerlo bien está en cómo nivelar la cama paso a paso.
Cambios de temperatura dentro de la misma impresión
La mayoría de slicers permite subir o bajar grados por tramos. Es útil cuando una pieza tiene una zona de voladizos complicados (bajas un poco para que endurezca antes) y otra con paredes gruesas (subes para que suelden bien). También conviene recordar que, cuando cambias de bobina a mitad de trabajo, el nuevo material puede pedir otra temperatura: si vas a cambiarla, aprovecha para ajustarla antes de reanudar.
El entorno también cuenta
Una misma configuración que funciona en julio con la ventana cerrada falla en enero con la calefacción enfrente de la impresora. Las corrientes de aire enfrían la pieza irregularmente, y eso se nota especialmente en PETG y ABS. Si cambias la máquina de sitio o la estación del año aprieta, no des por hecho que los números del slicer siguen valiendo: una torre de temperatura rápida te ahorra tres impresiones malas.
Entender la temperatura es, sobre todo, entender que el filamento tiene un rango donde fluye bien y fuera de ahí falla por un lado o por el otro. Dentro de ese rango, el número exacto depende de tu máquina, tu bobina y tu habitación. La torre y los síntomas de la pieza son las dos herramientas que te sacan del paso casi siempre.